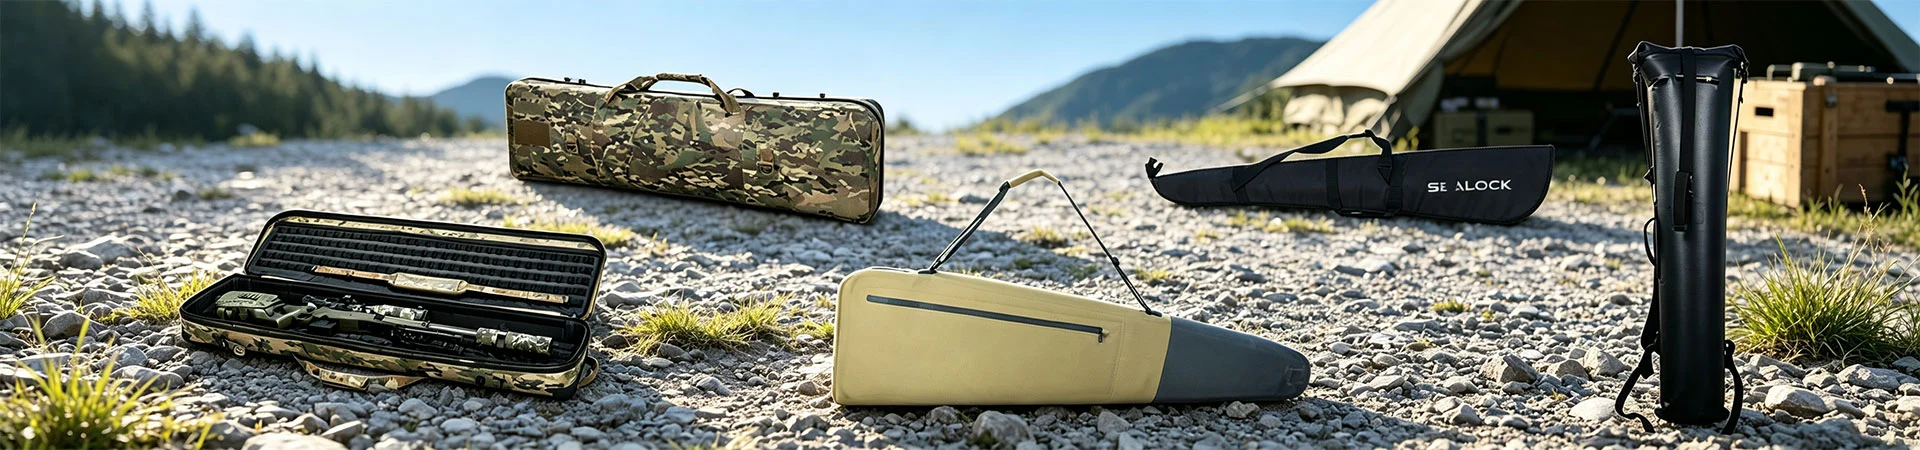
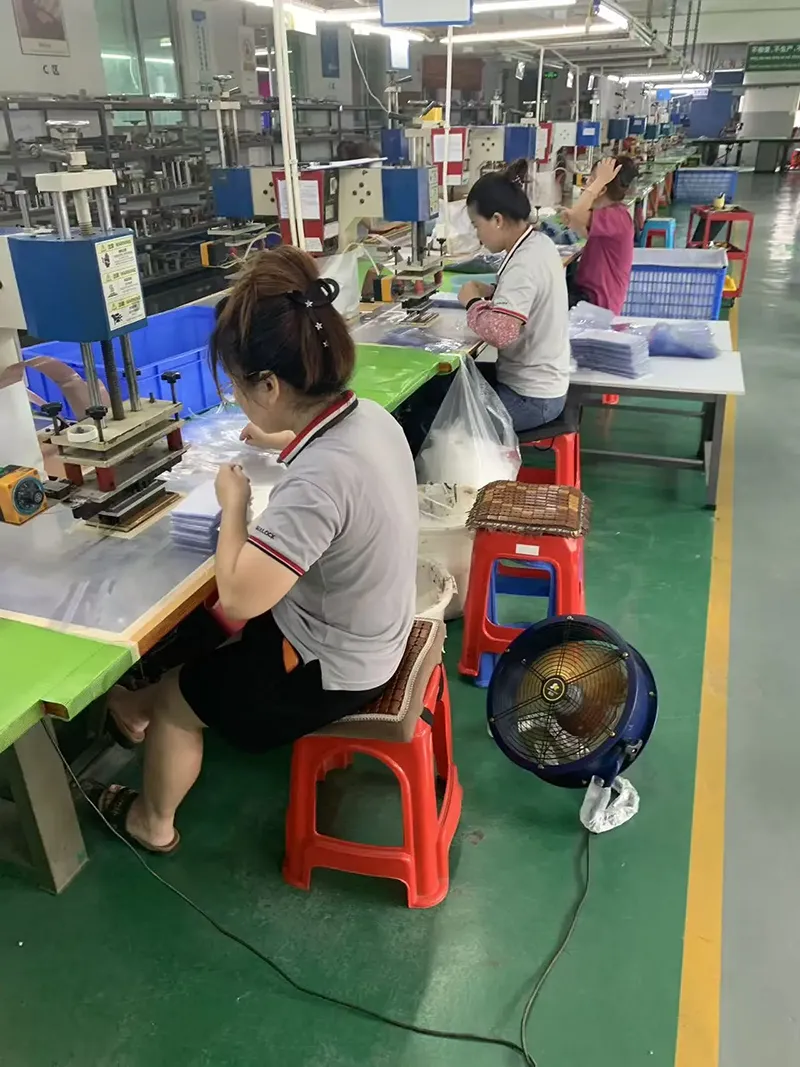
Parametry spawania — moc, docisk elektrody i czas przebywania — są ustawiane i rejestrowane dla każdej przychodzącej partii tkaniny, a próbka pierwszego artykułu jest poddawana niszczącemu testowi odrywania na początku każdej serii produkcyjnej. Zakrzywione spoiny na promieniu kolby są poddawane próbie odrywania jako osobna sekcja. Rekordy parametrów są dostępne dla plików jakości OEM.
Spawalność zależy od polarności molekularnej. TPU i PVC zgrzewają się czysto; polietylen i polipropylen są niepolarne i nie można ich zgrzewać RF; niepowlekany nylon lub poliester wymaga zgrzewalnego laminatu. Tkana podstawa 840D jest odporna na ścieranie, a laminat TPU zapewnia zarówno wodoodporną barierę, jak i warstwę zgrzewalną.
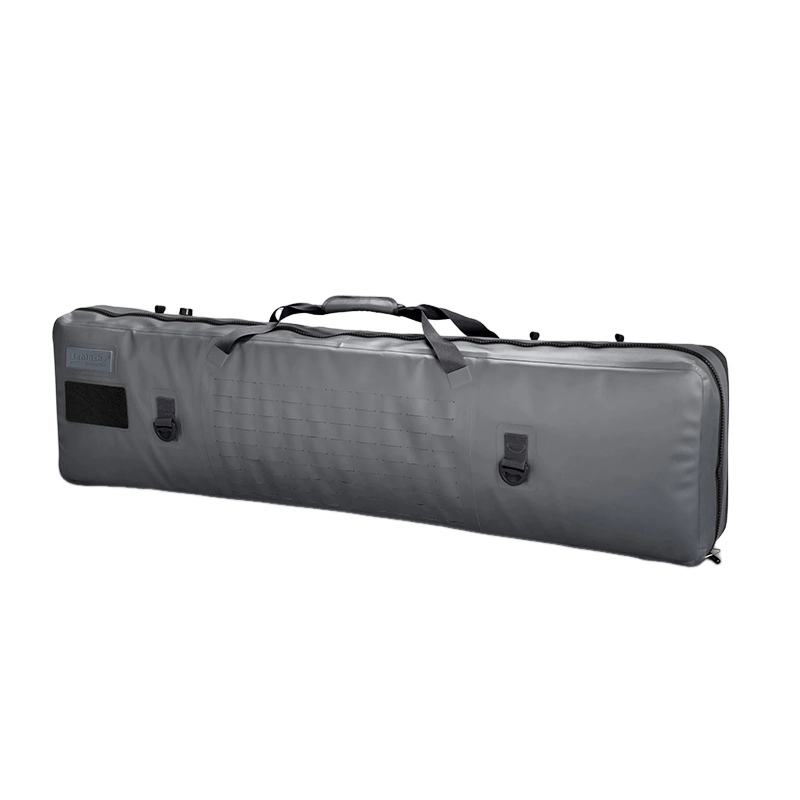
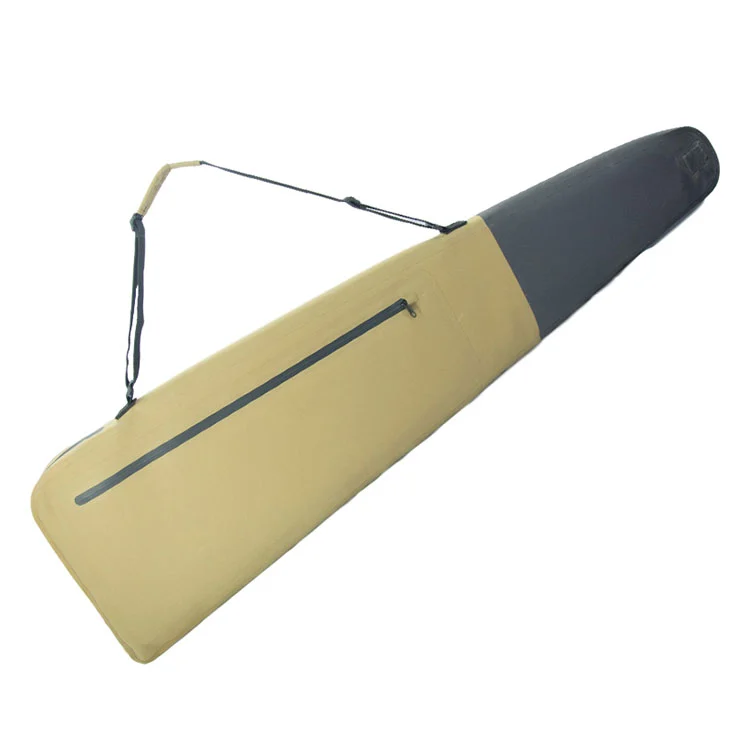
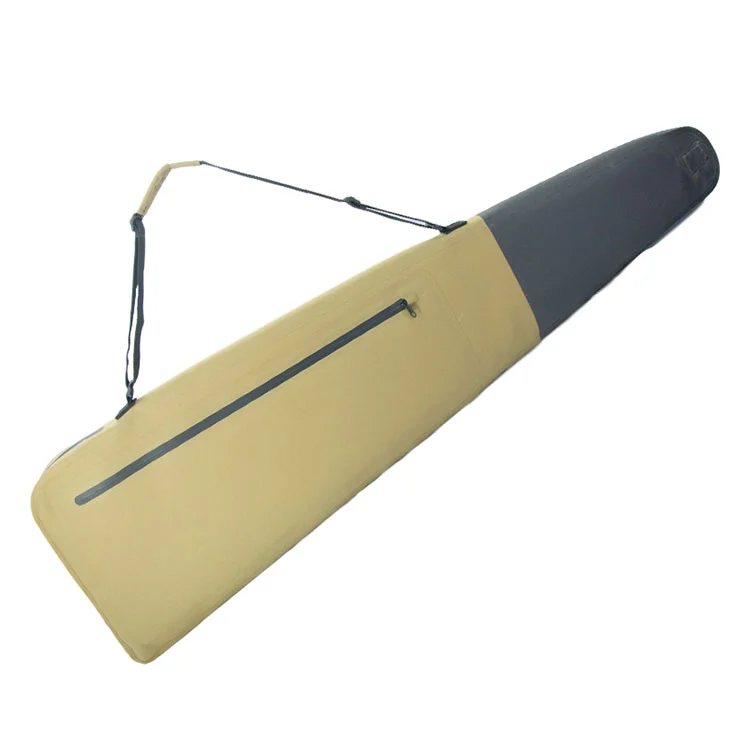
Jednoczęściowa spawana skorupa przedstawiająca profil komorowy i spawaną kieszeń
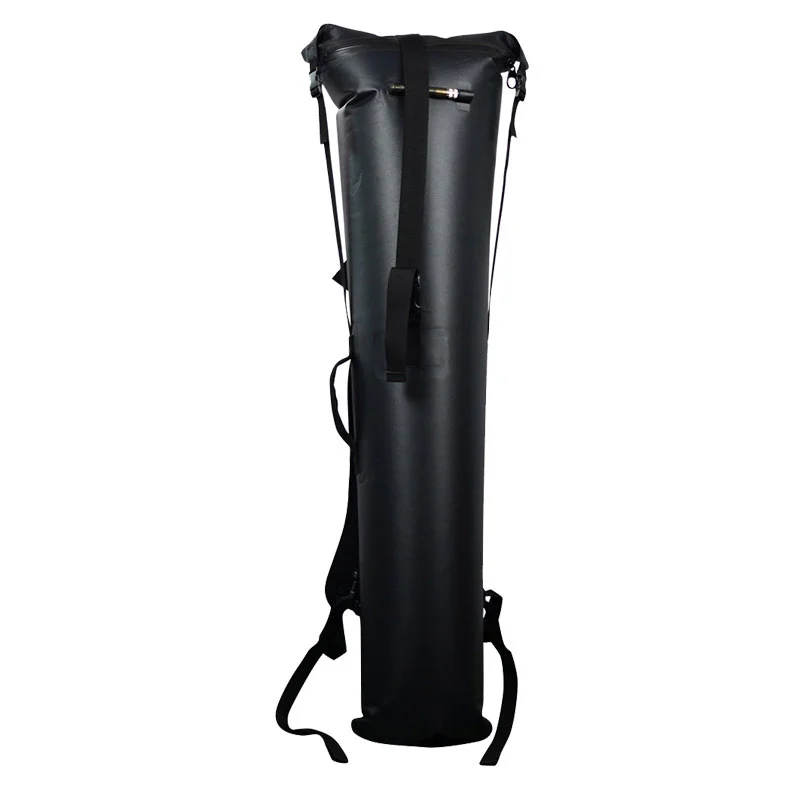
Cylindryczny suchy worek to powtórzony prosty szew. Komorowa łuska na broń nie jest.
| Funkcja | Konsekwencje spawania |
| Zaokrąglona komora kolby | Zakrzywiona ścieżka spawania; oprzyrządowanie elektrody ukształtowane zgodnie z promieniem |
| Zwężana komora lufy | Szerokość spoiny musi pozostać stała w miarę zwężania się panelu |
| Profil płaski 8 cm | Dwie duże powierzchnie spotykają się na wąskiej spoinie krawędziowej, a nie na walcowanej rurze |
| Spawana kieszeń na akcesoria | Druga operacja spawania na już zespawanej powierzchni czołowej |
| Zamek błyskawiczny wspawany w szew | Różne materiały połączone w tej samej operacji |
| Naszywki kotwiące pasek | Spawanie hybrydowe w pozycjach obciążenia punktowego |
Każda z nich to osobna decyzja dotycząca narzędzi i parametrów. Właśnie dlatego komorowa obudowa pistoletu spawana metodą HF wiąże się z wyższymi kosztami rozwoju niż rura i dlatego wyraźnie podajemy oprzyrządowanie, a nie wliczamy je do ceny jednostkowej.
Częstotliwość jest ustalana przez sprzęt. Wszystko, co operator może pomylić, ma trzy ustawienia, ustalane dla każdej przychodzącej partii materiału i rejestrowane.
| Zmienny | Funkcjonować | Jeśli ustawiona jest zbyt niska | Jeśli jest ustawiony zbyt wysoko |
| Moc | Szybkość wytwarzania ciepła w złączu | Niedostatecznie stopiony; szew oddziela się czysto | Materiał pali się lub staje się cieńszy na spoinie |
| Ciśnienie elektrody | Łączy zmiękczone warstwy | Niepełne stopienie na całej szerokości spoiny | Materiał przesunięty; spawać cienko |
| Czas przebywania | Całkowita energia przekazywana do stawu | Zimne spoiny o słabej wytrzymałości wiązania | Przegrzanie i kruchość |
Chłodzenie pod ciśnieniem to czwarty krok i najczęściej pomijany w niskokosztowej produkcji. Zwolnienie elektrody przed ponownym zestaleniem stopionego polimeru powoduje, że połączenie wygląda prawidłowo i rozrywa się pod obciążeniem.
Proces zależy od polarności molekularnej. Polimer z dipolem reaguje na pole zmienne i nagrzewa się wewnętrznie; niepolarny polimer w ogóle nie reaguje, niezależnie od zastosowanej mocy.
| Tworzywo | Spawalne RF | Notatka |
| TPU | Tak | Silnie polarny; spawa czysto — skorupa SL-E603 |
| PCV | Tak | Silnie polarny; dobrze spawa, jest tańszy i cięższy |
| Pokryty PU | Różnie | Zależy od składu i grubości powłoki |
| Polietylen | NIE | niepolarny; wymaga metody gorącego powietrza lub ultradźwiękowej |
| Polipropylen | NIE | niepolarny; nie nadaje się do spawania RF |
| Niepowlekany nylon lub poliester | NIE | Sama tkanina bazowa nie może być spawana |
Właśnie dlatego skorupa jest określana jako laminowana TPU, a nie jako tkanina. Tkana podstawa 840D jest odporna na ścieranie; laminat TPU stanowi zarówno wodoodporną barierę, jak i warstwę umożliwiającą spawanie.
| Test niszczącego odrywania: na prawidłowo zespawanej próbce tkanina macierzysta rozdziera się przed rozdzieleniem spoiny. Szew otwierający się wzdłuż linii spoiny wskazuje na niewystarczającą energię w złączu i powoduje kontrolę parametrów przed kontynuacją produkcji. Działa to na początku każdego cyklu produkcyjnego, a zapisy są dostępne dla plików jakości OEM. |
| Tryb awarii w zszytej obudowie | Na spawanej skorupie |
| Taśma szwów unosi się po cyklach ogrzewania i prania | Brak taśmy |
| Perforacje igieł otwierają się ponownie w miarę starzenia się kleju | Nie ma żadnych perforacji |
| Szwy rozluźniają się pod wpływem wibracji | Brak szwów w wodoodpornym korpusie |
| Szew kieszeni przecieka po przeszyciu przez skorupę | Kieszeń przyspawana do ciągłej powierzchni |
| Kotwy taśmowe przebijają barierę | Kotwy przyspawane do łat wzmacniających |
| Agresywne czyszczenie podnosi krawędź taśmy | Skorupę można szorować i myć wężem |
| Przedmiot | Specyfikacja |
| Model | SL-E603 |
| Typ produktu | W pełni spawana wodoodporna obudowa karabinu |
| Rozmiar | 122 × 30 × 8 cm (przybliżone) |
| Waga | ok. 1,1 kg (szacunkowo) |
| Pojemność wewnętrzna | ok. 25–30 litrów |
| Materiał powłoki | Tkanina laminowana TPU 840D |
| Budowa | Spawany RF, jednoczęściowy korpus |
| Rodzaj szwu | Zgrzewane wysokiej częstotliwości krawędzie, zgrzewane na gorąco |
| Ocena wodoodporności | IPX7 |
| Zamknięcie | Wodoodporny zamek błyskawiczny |
| Kieszeń na akcesoria | 1 zgrzewana wodoodporna kieszeń zapinana na zamek |
| Profil | Zaokrąglona komora kolby, zwężana komora lufy |
| Nosić | Regulowany, odpinany pasek na ramię + wzmocniony uchwyt |
| Kolorystyka | Khaki / Czarny / Zieleń wojskowa, dwukolorowy |
| Kompatybilność z bronią palną | Karabiny myśliwskie, powtarzalne, taktyczne; strzelby |
| MOQ | 300 szt |
| Przykładowy czas realizacji | 7–10 dni |
| Czas realizacji produkcji | 30–45 dni |
| OEM/ODM | Utrzymany |
| Pochodzenie | Chiny |
| Opcja | Notatki |
| Niestandardowa długość ciała | W razie potrzeby opracowano nowe oprzyrządowanie do elektrod |
| Profil komory | Regulowany promień kolby i zwężenie lufy |
| Materiał powłoki | standard TPU 840D; Alternatywa dla plandeki PCV 500D |
| Specyfikacja niezawierająca PCV | Konstrukcja TPU na całej powierzchni |
| Zgrzewana naszywka z logo | Nakładany bez przekłuwania skorupy |
| Konfiguracja kieszeni | Rozmiar, położenie lub druga zgrzewana kieszeń |
| Podział kolorów | Dwukolorowe panele spawane w dowolnej kombinacji |
| Dokumentacja parametrów | Dokumentacja spawalnicza dostarczana do plików jakości |
1. Kontrola przychodzącej tkaniny i próba zgrzewalności partii
2. Konfiguracja parametrów spawania — moc, ciśnienie, przerwa rejestrowane dla każdej partii
3. Próbka spoiny pierwszego elementu i badanie niszczącego odrywania
4. Precyzyjne docięcie paneli do zabudowy komorowej
5. Spawanie RF promienia komory kolby
6. Zgrzewanie RF stożkowej komory lufy i szwów krawędziowych
7. Zgrzewane mocowanie kieszeni na akcesoria i szew zamka błyskawicznego
8. Spawanie hybrydowe kotew taśmowych i uchwytów
9. Weryfikacja zanurzeniowa pod kątem IPX7
10. Kontrola końcowa i pakowanie eksportowe
| Sprawdzać | Metoda | Częstotliwość |
| Spawalność materiału | Spawanie próbne na przychodzącej partii | Każda partia |
| Zapis parametrów | Rejestracja mocy, ciśnienia i postoju | Każda partia |
| Peeling pierwszy artykuł | Niszczący odprysk na próbnej spoinie | Początek każdego biegu |
| Wygląd spoiny i definicja krawędzi | Wizualnie, w trakcie | Ciągły |
| Stała szerokość spoiny | Mierzone w stosunku do zatwierdzonej próbki | Próbowanie |
| Spoina o przekroju zakrzywionym | Wizualnie na promieniu kolby | 100% |
| Gotowa integralność wody | Kontrola zanurzenia | Zgodnie z zatwierdzonym planem pobierania próbek |
| Test | Metoda | Wynik |
| Łuskanie szwu | Niszczący odprysk na spawanej próbce | Tkanina macierzysta rozdarła się przed rozdzieleniem szwu |
| Zakrzywiona integralność spoiny | Test odrywania, szczególnie na promieniu kolby | Trzymany jednakowo w przypadku spoin o przekroju prostym |
| Zanurzenie IPX7 | Zamkniętą obudowę zanurzyć na głębokość 1 m na 30 minut | Brak wnikania w którykolwiek szew spawalniczy |
| Zmęczenie elastycznością szwów | Powtarzające się zginanie na linii spoiny | Żadnych pęknięć i separacji |
| Odporność na hydrolizę | Przedłużona, ciepła i wilgotna ekspozycja | Brak zmiękczania i rozwarstwiania szwów |
| Integralność w niskiej temperaturze | Ugina się po 12 godzinach w -20°C | Szwy nienaruszone; brak kruchego złamania |
| Szoruj i wąż | Powtarzające się agresywne czyszczenie obszarów szwów | Brak degradacji; brak krawędzi taśmy do podniesienia |
| Pociągnięcie łaty z kotwicą | Stałe obciążenie na zgrzewanych miejscach pasów | Brak oddzielenia zgrzewanej łaty |
Spawanie wysoką częstotliwością to sprzęt kapitałowy, a nie operacja zlecana przez podwykonawcę. Nasze linie spawalnicze działają w Dongguan w Chinach i w Ho Chi Minh w Wietnamie. Oprzyrządowanie do elektrod jest opracowywane wewnętrznie pod kątem niestandardowych kształtów, spawalność jest testowana na każdej przychodzącej partii, a linia spawalnicza i proces kontroli są otwarte do audytu kupującego.
Marka chciała mieć głębszą komorę kolby do pistoletów z regulowanymi grzebieniami, co zmieniałoby promień spoiny, a nie tylko wymiar. Opracowaliśmy nowe oprzyrządowanie elektrody dla poprawionej krzywizny i przetestowaliśmy odrywanie zakrzywionej sekcji specjalnie przed zatwierdzeniem, ponieważ zakrzywiona spoina jest miejscem, w którym błąd oprzyrządowania pojawia się jako pierwszy. 450 szt., 47 dni łącznie z oprzyrządowaniem.
Ich zespół ds. zgodności wymagał zapisów parametrów spawania dla każdej partii wraz z raportem zanurzenia, po uprzednim zaakceptowaniu ustnego zapewnienia dostawcy. Wraz z przesyłką oraz wynikami odrywania pierwszego artykułu dostarczyliśmy zarejestrowane dane dotyczące mocy, ciśnienia i czasu przebywania. 600 szt., 43 dni.
Wymagania rynkowe całkowicie wykluczyły PCV. Standardowa konstrukcja TPU 840D była już zgodna z przepisami, a my potwierdziliśmy dokumentację składu materiału w łańcuchu dostaw, zamiast cokolwiek zastępować. 350 szt., 42 dni.
"Zakrzywione spoiny to miejsce, w którym można poznać dostawcę. Przetestowałeś tę sekcję samodzielnie i pokazałeś nam wynik. "
— Inżynier produktu, marka myśliwska
"Rekordy parametrów na partię zamieniły roszczenie w dokument. Nasz zespół ds. zgodności przestał zadawać pytania."
— Menedżer Jakości, Importer
"Jeśli tkanina rozdziera się przed szwem, nie ma się o co kłócić. To był test, który nas przekonał. "
— Kierownik ds. zaopatrzenia, dystrybutor sprzętu outdoorowego
Pole elektromagnetyczne o częstotliwości 27,12 MHz odwraca polaryzację około 27 milionów razy na sekundę. Polarne cząsteczki w TPU próbują wyrównać się przy każdym odwróceniu, a tarcie wewnętrzne generuje ciepło jednocześnie na całej grubości złącza. Pod naciskiem elektrody zmiękczone warstwy łączą się i ponownie zestalają w jedną ciągłą sekcję.
Rura to powtarzany prosty szew. Powłoka ta ma zakrzywioną komorę kolby wymagającą oprzyrządowania ukształtowanego pod kątem promienia, zwężającą się komorę lufy, w której szerokość spoiny musi pozostać stała w miarę zwężania się panelu, przyspawaną kieszeń nałożoną na już zespawaną powierzchnię i zamek błyskawiczny wspawany w szew. Każdy z nich to osobna decyzja dotycząca narzędzi i parametrów.
Niszczące testy odrywania. Przy prawidłowym zgrzewie tkanina macierzysta rozdziera się zanim szew się rozdzieli. Czysta separacja wzdłuż linii spawania oznacza niewystarczającą energię i powoduje kontrolę parametrów przed kontynuacją produkcji.
Moc, ciśnienie elektrody i czas przebywania, ustawiane dla każdej przychodzącej partii tkaniny i rejestrowane. Chłodzenie pod ciśnieniem to czwarty krok, najczęściej pomijany w taniej produkcji — wcześniejsze zwolnienie elektrody pozostawia złącze, które wygląda prawidłowo i odkleja się pod obciążeniem.
Nie. Proces wymaga polaryzacji molekularnej. TPU i PVC dobrze się zgrzewają; polietylen i polipropylen są niepolarne i w ogóle nie można ich zgrzewać RF. Niepowlekany nylon lub poliester wymaga zgrzewalnego laminatu. Spawalność jest testowana w każdej przychodzącej partii.
Tak, na naszych własnych liniach w Dongguan w Chinach i Ho Chi Minh City w Wietnamie, z opracowanym przez nas oprzyrządowaniem do elektrod. Linia spawalnicza i proces kontroli są otwarte na audyt kupującego.
Podnoszenie się taśmy szwów, perforacje igieł otwierają się ponownie w miarę starzenia się kleju, szwy rozluźniają się pod wpływem wibracji, szwy kieszeni przeciekają w miejscach wszycia przez skorupę, a kotwice paska przebijają barierę. Żaden z tych trybów awarii nie występuje w spawanej skorupie.
Tak. Ponieważ nie trzeba podnosić taśmy na szwach, zgrzewane szwy tolerują czyszczenie, które mogłoby uszkodzić oklejoną taśmą obudowę – przydatne po narażeniu na sól, muł lub krew.
Nie. Po dwunastu godzinach w temperaturze -20°C szwy pozostały nienaruszone i elastyczne, bez kruchych pęknięć na linii spawania.
Tak. Standardowa konstrukcja TPU 840D nie zawiera PCV, a dokumentację składu materiału można dostarczyć w ramach łańcucha dostaw na rynki tego wymagające.
Tak. Oprzyrządowanie elektrod jest opracowywane wewnętrznie w celu uzyskania niestandardowych długości, profili komór, spawanych wzmocnień i naszywek z logo. Oprzyrządowanie jest podawane wyraźnie, a nie wliczane do ceny jednostkowej.
MOQ 300 szt., próbki w ciągu 7–10 dni, produkcja w ciągu 30–45 dni, wycena EXW, FOB lub CIF, z opracowaniem oprzyrządowania wycenionym dla każdego projektu i dokumentacją parametrów spawania dostępną w plikach jakości.
Adres
Nr 88, Fenggang odcinek Dongshen Road, miasto Fenggang, miasto Dongguan, prowincja Guangdong, Chiny
Tel